甚麼是壓鑄(Die-Cast)
壓鑄是一種用於製造 LED 燈具的製造工藝。該工藝稱為壓鑄(Die Casting),涉及使用銅、鋅或鋁合金來生產具有卓越尺寸精度且只需極少額外加工需求的燈具。壓鑄是一種高效的方法,可確保最終產品符合所需的規格,而無需大量的後續加工。它特別適合以具成本效益的方式批量生產精細且裝飾性強的 LED 燈具。
壓鑄燈具通常由鋁製成,因為其質輕的特性使其成為各種照明應用的理想之選。此外,鋁無毒,是室內環境的安全選擇。壓鑄工藝利用由金屬製成的可重複使用模具,並透過重力填充,在某些情況下則使用真空或氣壓。這種方法能夠製造出具有精確細節和複雜設計的燈具。
您可能也會感興趣

- 電壓:2 粒 AAA 電池
- 日/夜模式
- 延遲時間:15 分鐘、30 分鐘、1 小時(預設)、2 小時
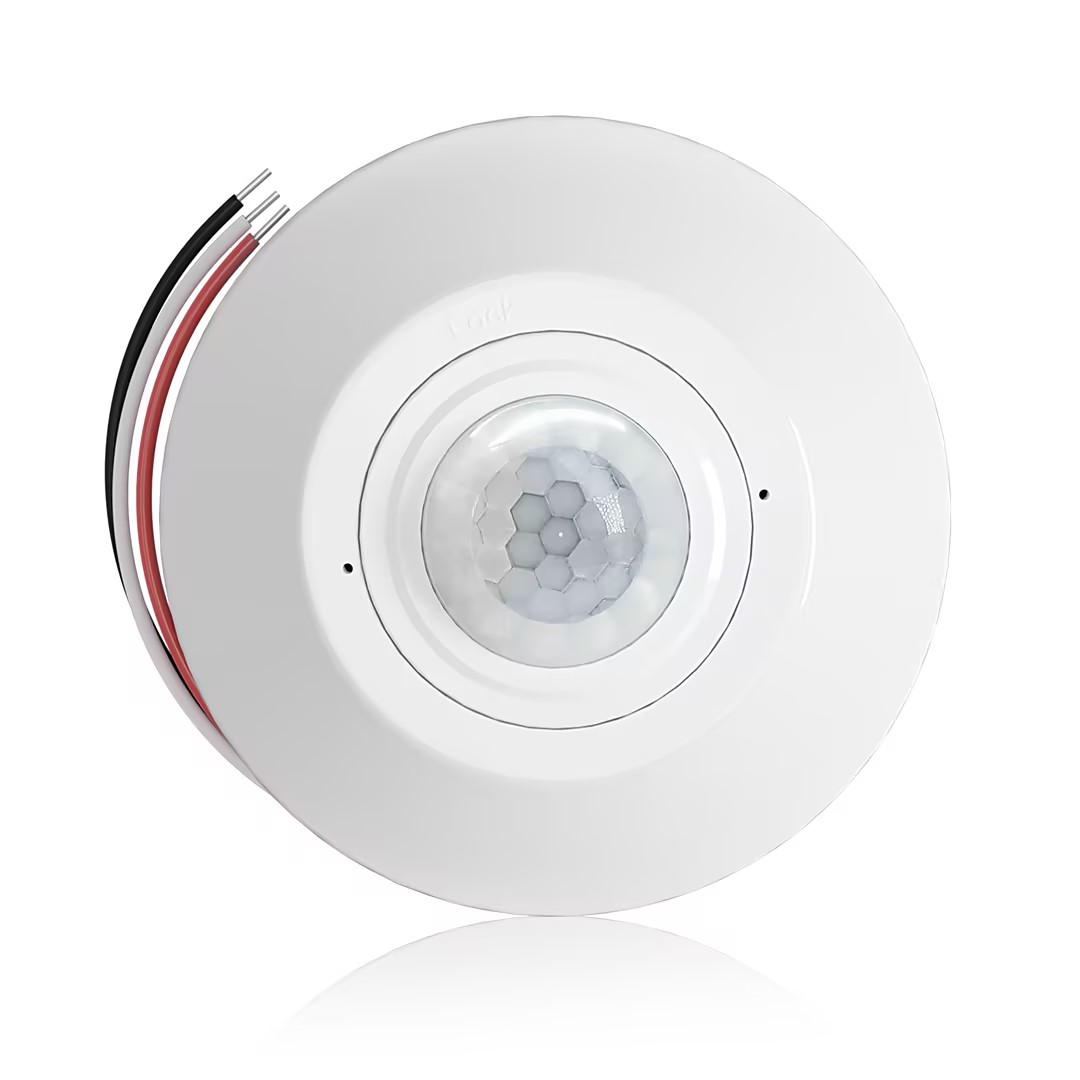
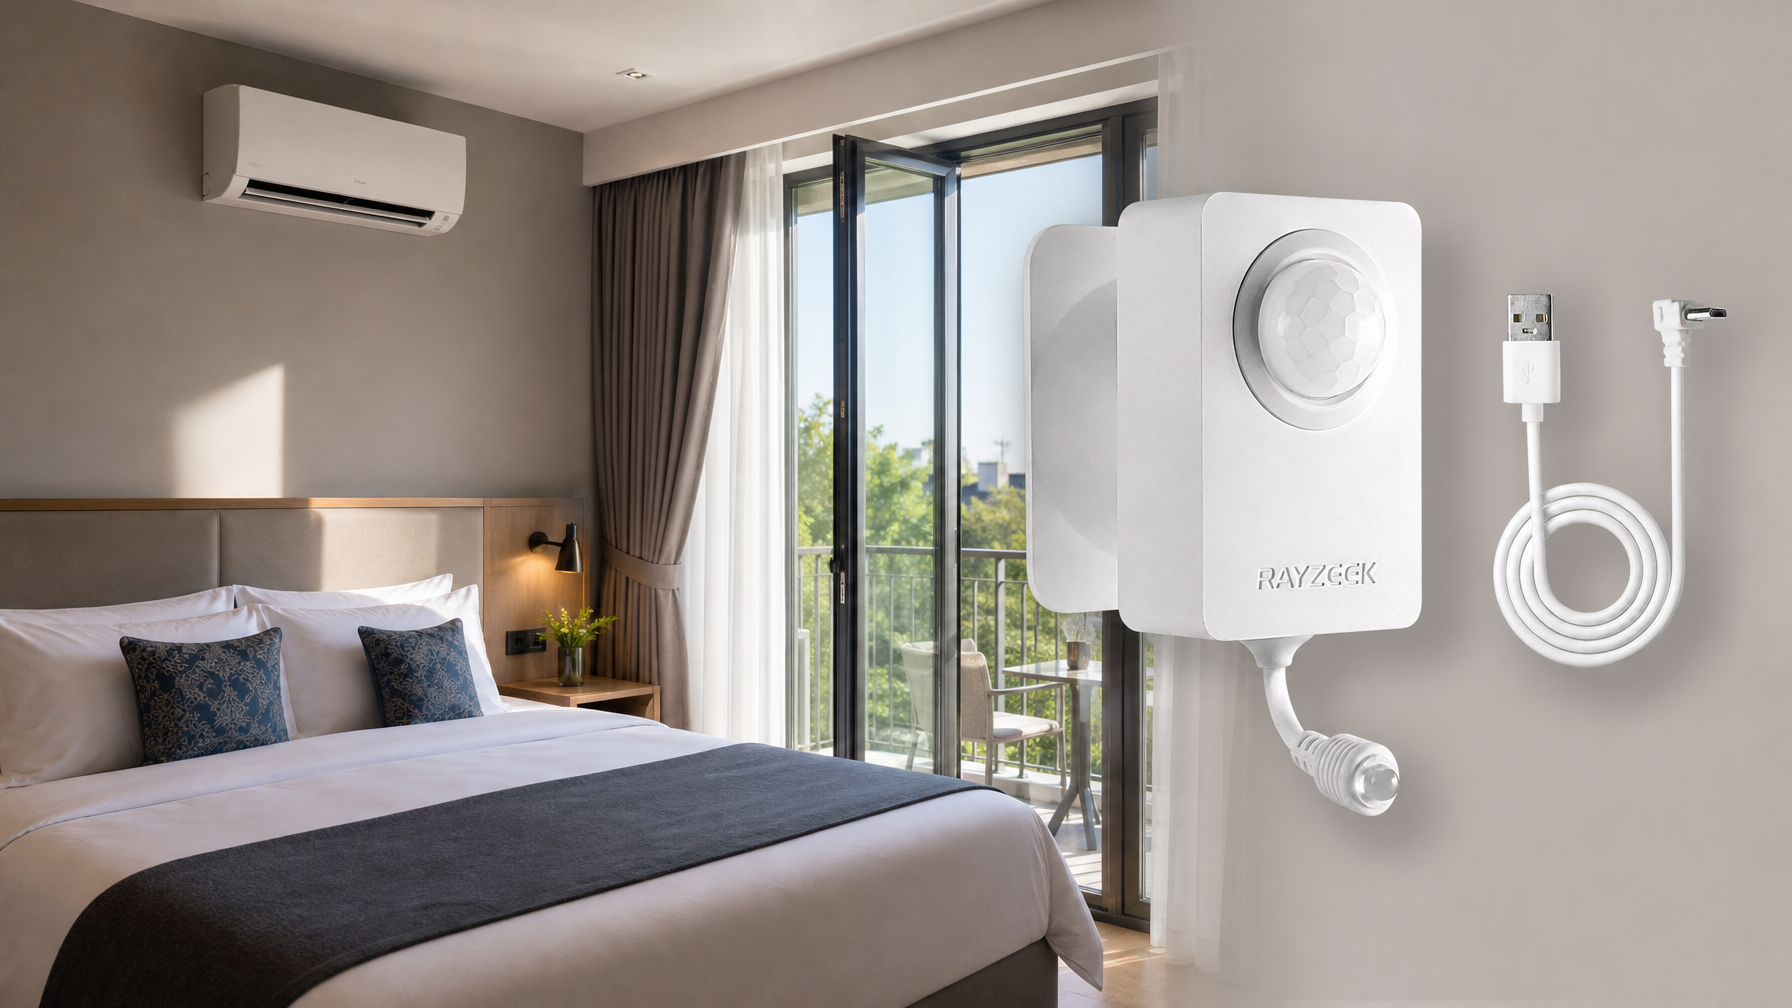
- 吸頂式 PIR 人體感應器,配備乾觸點繼電器輸出
- 12/24VDC 或 12/24VAC 低電壓供電
- 用於 EMS、HVAC 和建築控制輸入的 COM、NO 和 NC 隔離繼電器觸點
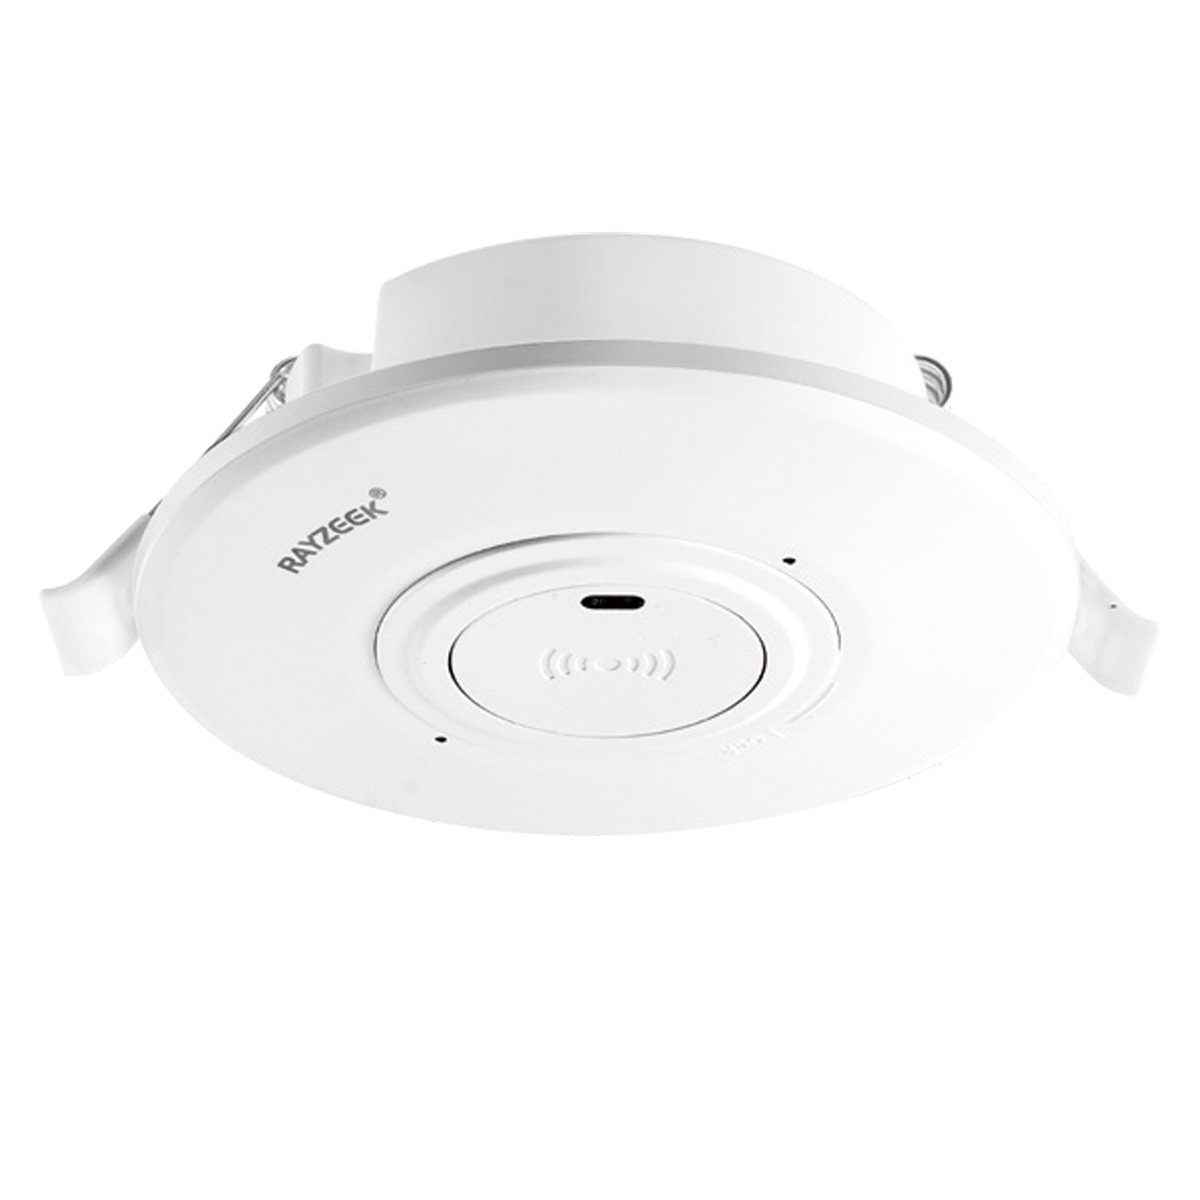
- 低壓直流嵌入式天花安裝微波人體感應開關
- 12 VDC / 24 VDC 輸入,支援 10-30 VDC 範圍
- 最大工作電流 10A,配備可調節延時、光感閾值及靈敏度
- 高負載嵌入式天花安裝微波人體感應開關
- 100-265 VAC 市電輸入,10A 型號
- 5.8 GHz 微波感應,配備可調節延時、光感閾值及靈敏度
- 嵌入式天花安裝微波人體感應開關
- 100-265 VAC 市電輸入,5A 型號
- 5.8 GHz 微波感應,配備可調節延時、光感閾值及靈敏度
- 適用於 220V 電源的天花安裝 RZ037 PIR 被動式紅外線佔空感應調光開關
- 最大工作電流 3A,額定負載 660W
- LUX 按鈕控制光線感應器開關及用戶設定之調光亮度
- 適用於 110V 電源的天花安裝 RZ037 PIR 被動式紅外線佔空感應調光開關
- 最大工作電流 3A,額定負載 330W
- LUX 按鈕控制光線感應器開關及用戶設定之調光亮度
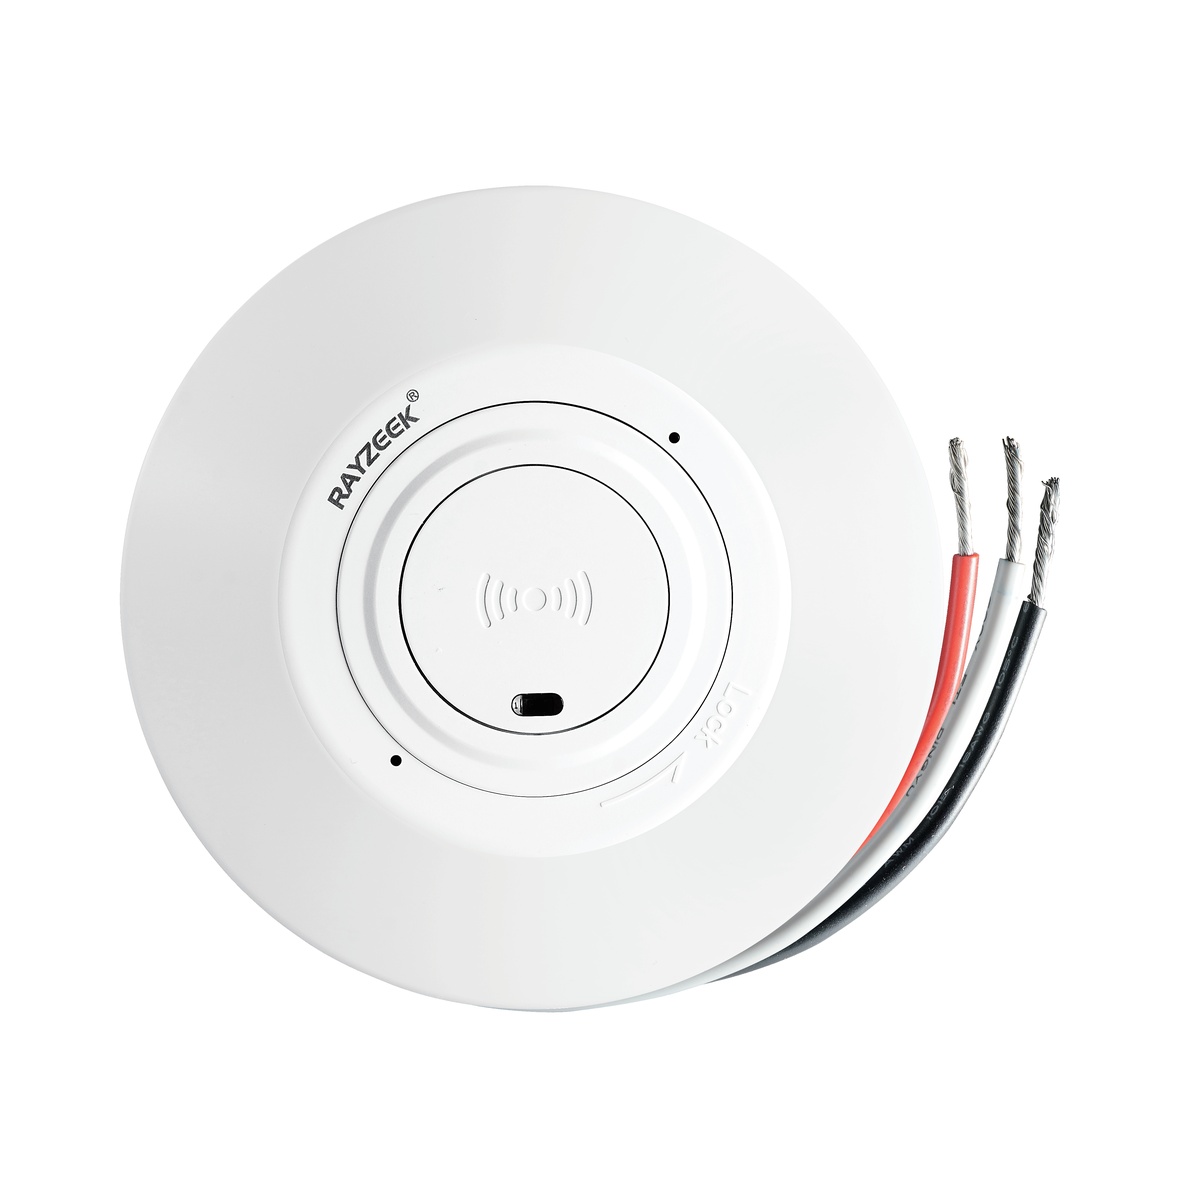
- 低壓直流天花安裝微波人體感應開關
- 12 VDC / 24 VDC 輸入,支援 10-30 VDC 範圍
- 最大工作電流 10A,配備可調節延時、光感閾值及靈敏度
- 高負載吸頂式微波動態感應器開關
- 100-265 VAC 市電輸入,10A 型號
- 5.8 GHz 微波感應,配備可調節延時、光感閾值及靈敏度
- 吸頂式微波動態感應器開關
- 100-265 VAC 市電輸入,5A 型號
- 5.8 GHz 微波感應,配備可調節延時、光感閾值及靈敏度
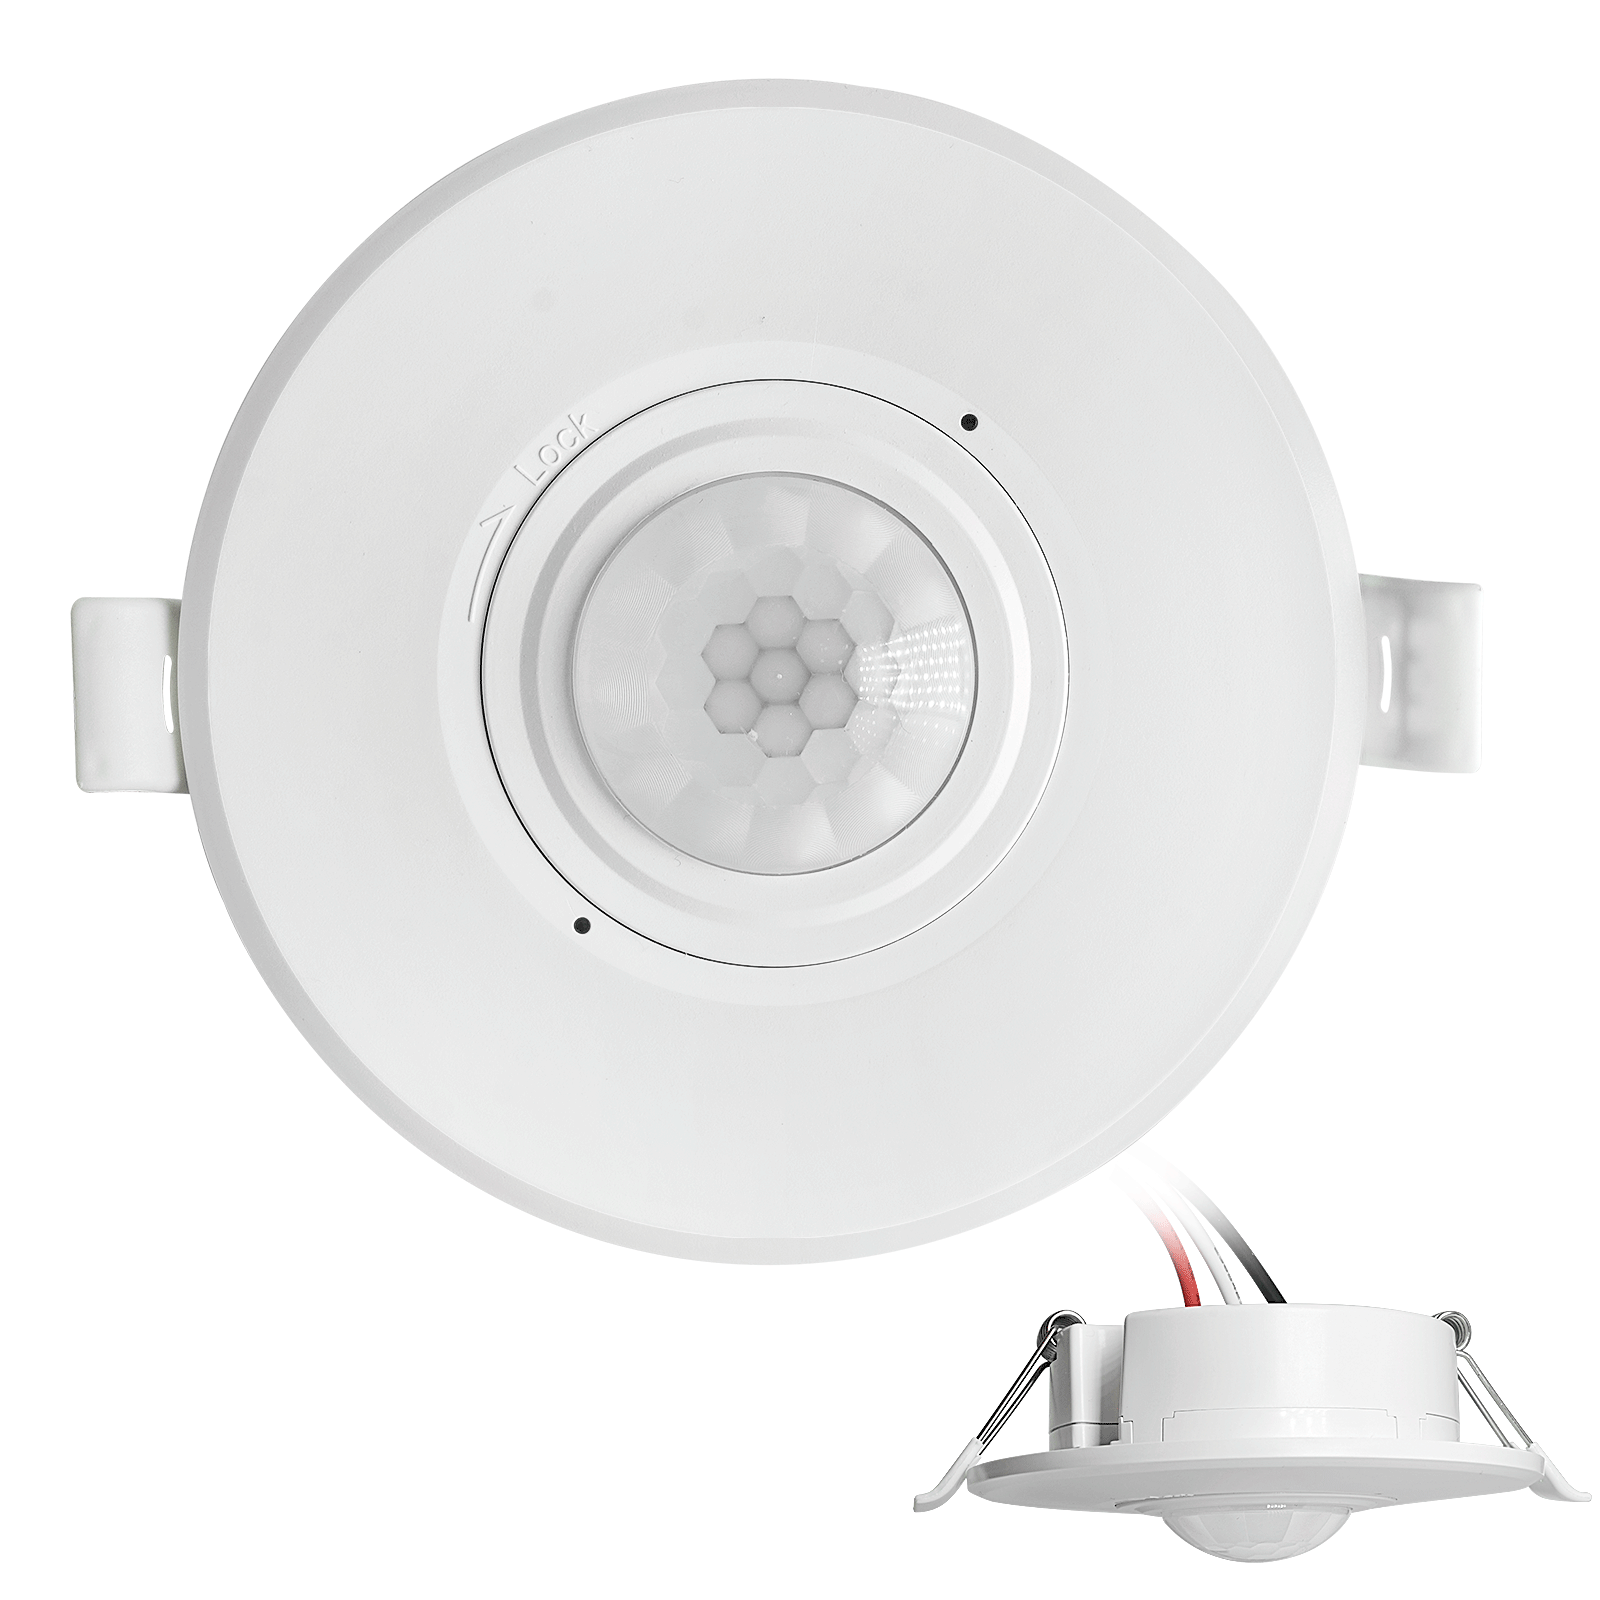
- 低壓直流嵌頂式 PIR 動態感應器開關
- 12 VDC / 24 VDC 輸入,支援 10-30 VDC 範圍
- 最大工作電流 10A,具備可調式時間延遲、光照度閾值及靈敏度
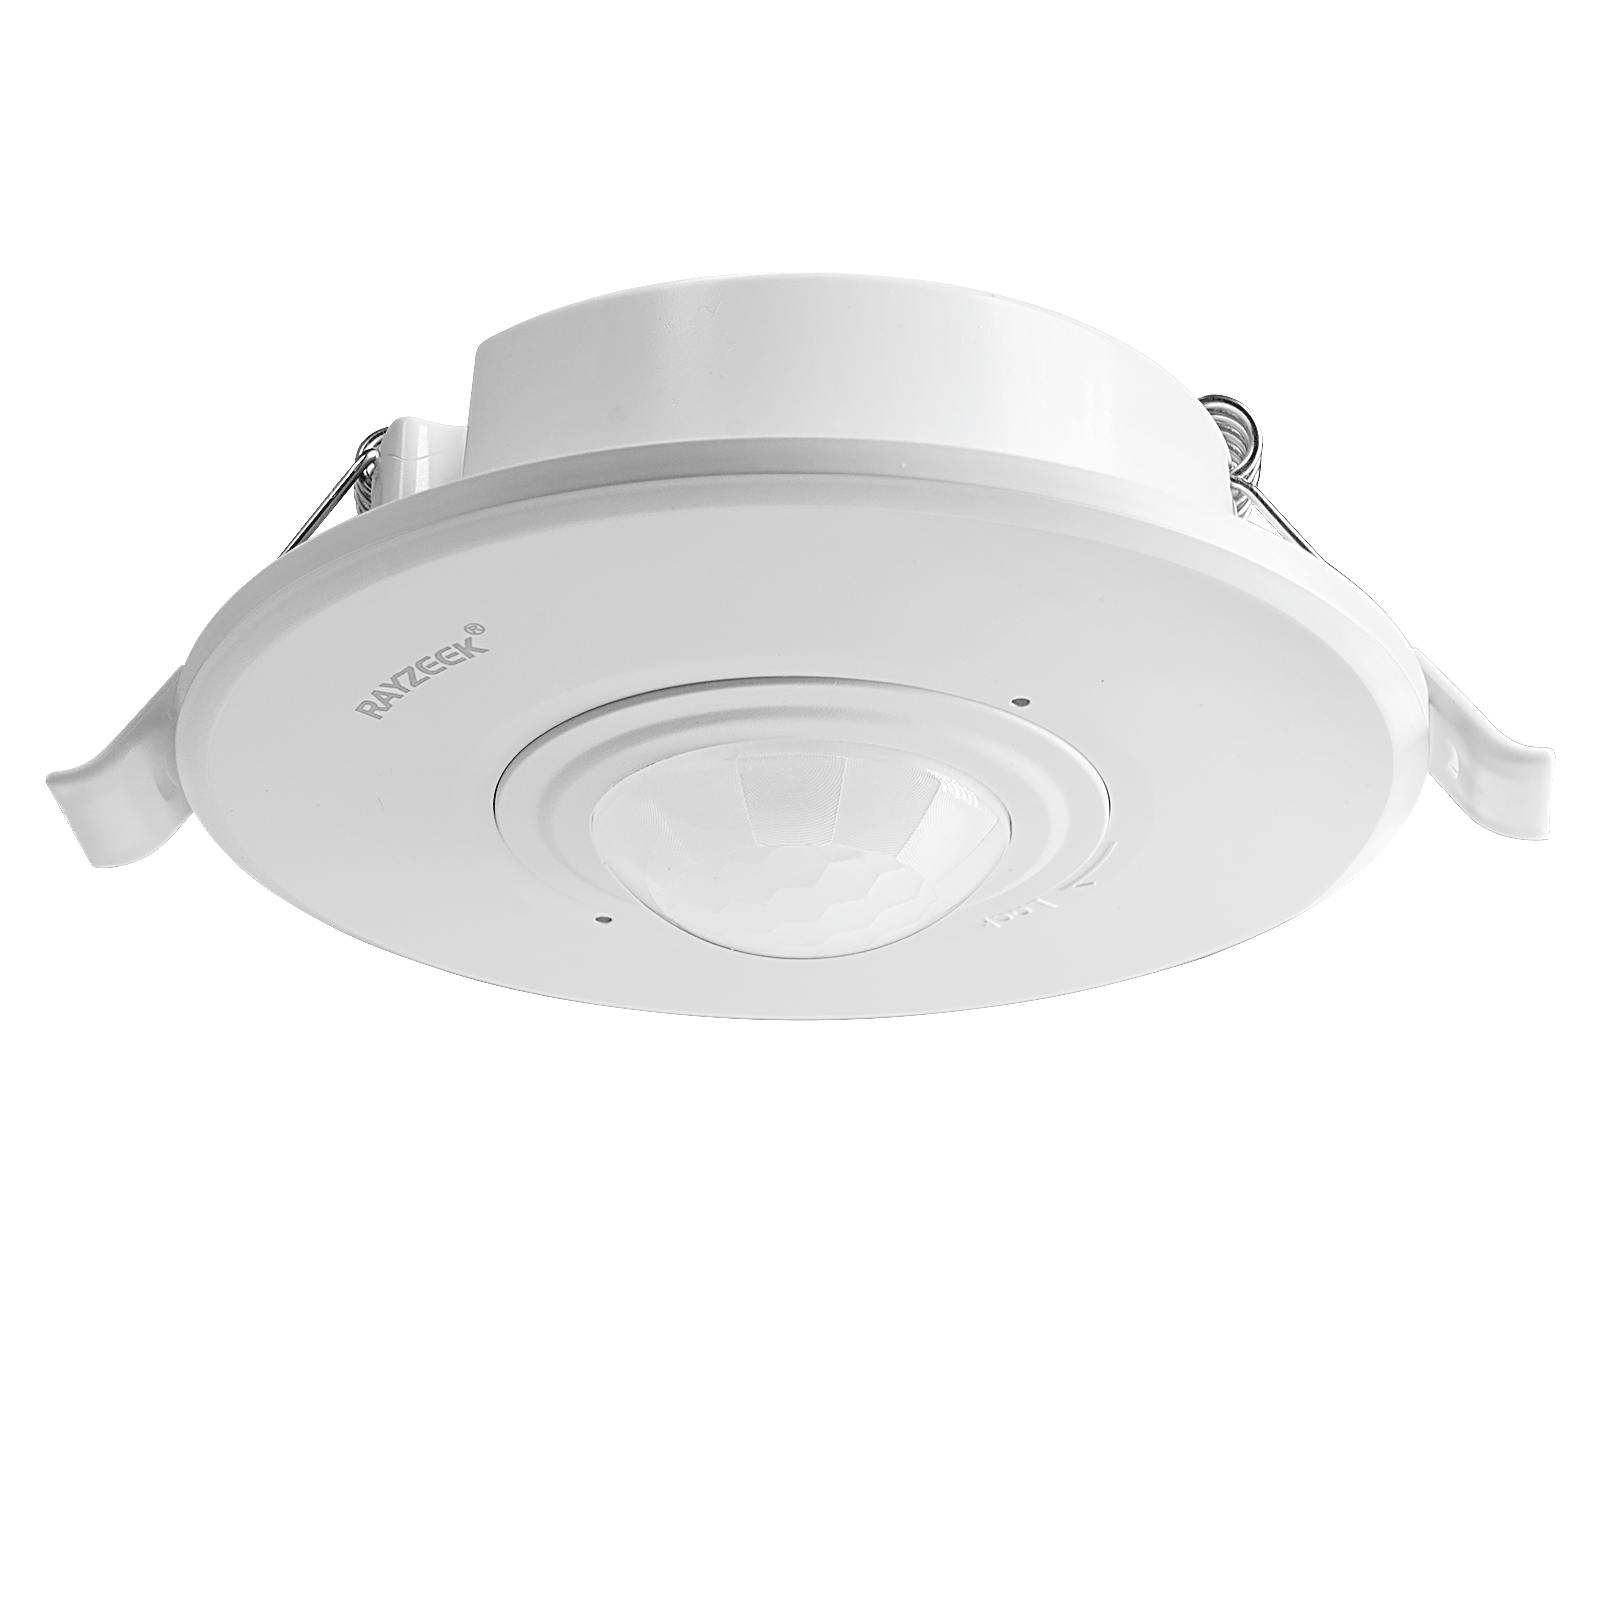
- 高負載嵌頂式 PIR 動態感應器開關
- 100-265 VAC 市電輸入,10A 型號
- 360度偵測,具備可調式時間延遲、光照度閾值及靈敏度
- 嵌頂式 PIR 動態感應器開關
- 100-265 VAC 市電輸入,5A 型號
- 360度偵測,具備可調式時間延遲、光照度閾值及靈敏度
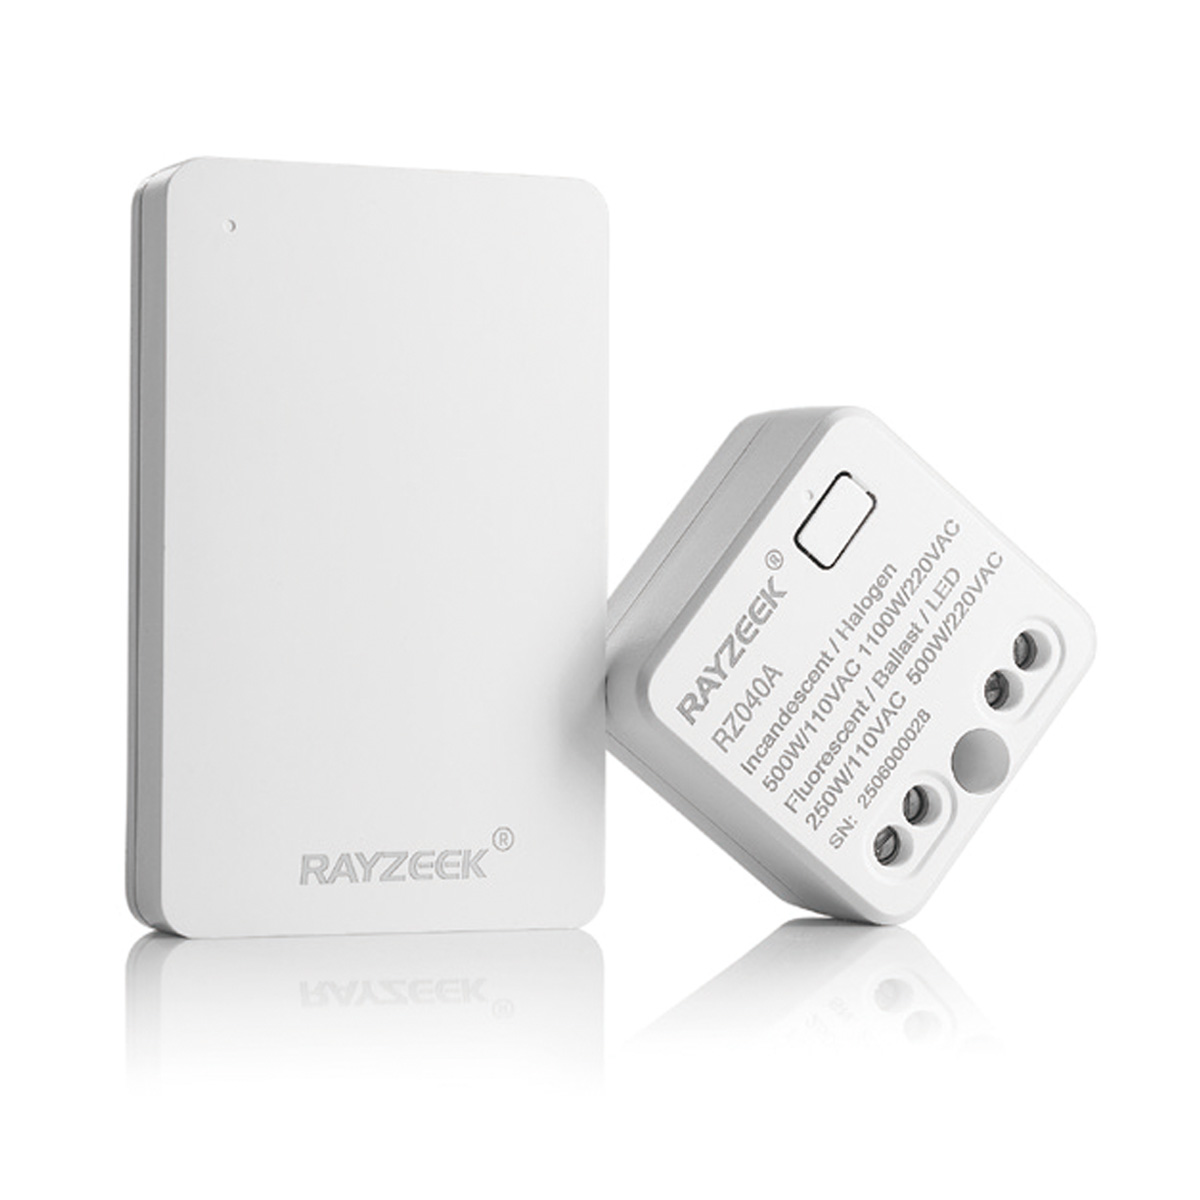
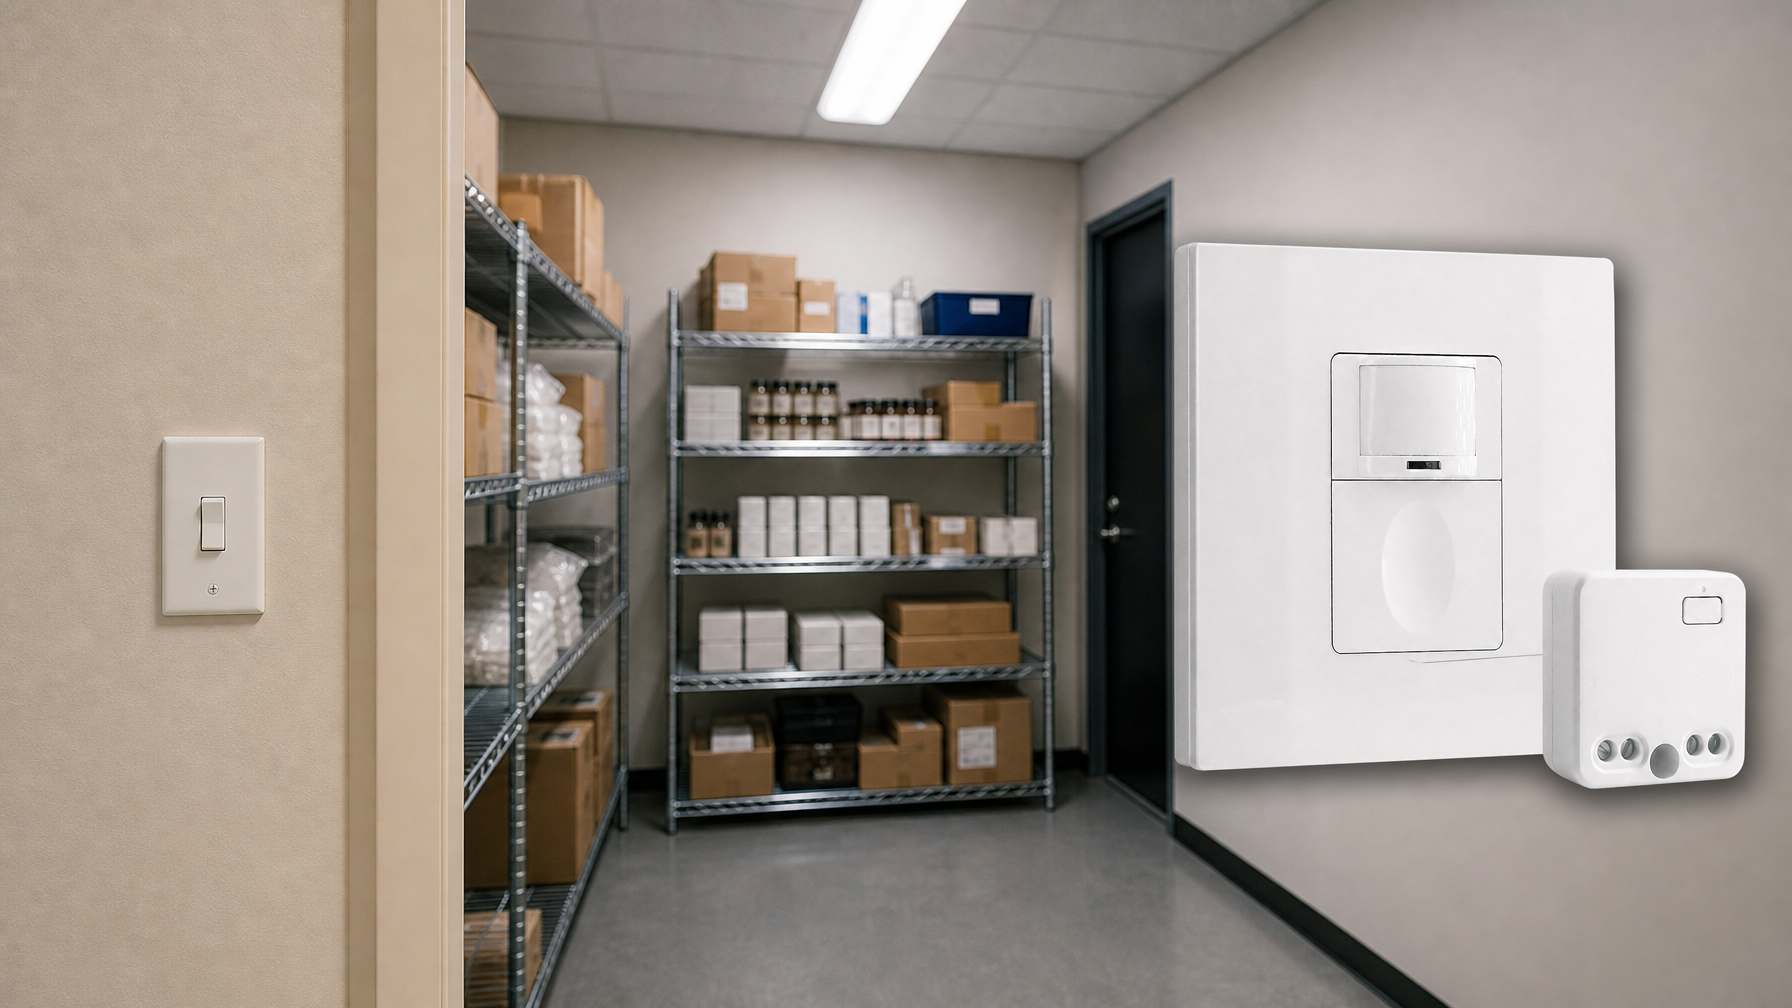
- 用於室內開關照明控制的無線開關及接收器套裝
- 100-230VAC,50/60Hz 接收器,額定電流 5A
- CR2032 電池供電無線開關,採用 2.4GHz 通訊
- 佔用感應(自動開啟/自動關閉)
- 12–24V DC (10–30VDC),最高 10A
- 360° 覆蓋,直徑 8–12 米
- 延遲時間 15 秒至 30 分鐘
- 光感應器 關閉/15/25/35 Lux
- 高/低靈敏度
- 自動開啟/自動關閉佔用模式
- 100–265V AC,10A(需接零線)
- 360° 全方位覆蓋;8–12 米偵測直徑
- 延遲時間 15 秒至 30 分鐘;Lux 關閉/15/25/35;靈敏度 高/低
- 自動開啟/自動關閉佔用模式
- 100–265V AC,5A(需接零線)
- 360° 全方位覆蓋;8–12 米偵測直徑
- 延遲時間 15 秒至 30 分鐘;Lux 關閉/15/25/35;靈敏度 高/低
常見問題
壓鑄的用途是甚麼
壓鑄有多種用途,例如為汽車工業製造零部件、生產裝飾性五金,以及製造大量小型零部件。值得注意的是,壓鑄零件被廣泛應用於各種產品中,而人們往往沒有意識到它們是由壓鑄金屬製成的。門鎖和齒輪等成品就是透過此工藝製造的常見物品示例。
鑄造與壓鑄有甚麼分別
鑄鋁涉及在鑄造工藝中使用熔融鋁來製造鋁零部件,而壓鑄則是一種利用原料進行高壓壓鑄的鑄造方法。兩者之間的主要區別在於用於鑄造產品的材料。
為何稱為壓鑄
該工藝被称为壓鑄,是因為它涉及使用模具(Dies)。這些模具主要透過數控工具機(CNC)加工製成的鋼模。液態金屬被注入這些模具中,模具由兩半組成:固定半模(保持靜止並連接到鑄造機)和頂出半模(可移動)。
壓鑄的三種類型是甚麼
為了製造輕合金鑄件,三種常用的技術是高壓壓鑄、重力壓鑄和低壓壓鑄。這三種方法能夠生產永久型鑄件,其中重力壓鑄和低壓壓鑄還能支援半永久型鑄造工藝。
壓鑄的兩種主要類型是甚麼
兩種主要的壓鑄工藝類型是熱室壓鑄和冷室壓鑄。這兩種類型的其他變體包括低壓壓鑄和真空壓鑄。